W jaki sposób łeb śruby wtryskowej poprawia wydajność plastyfikowania podczas formowania wtryskowego?
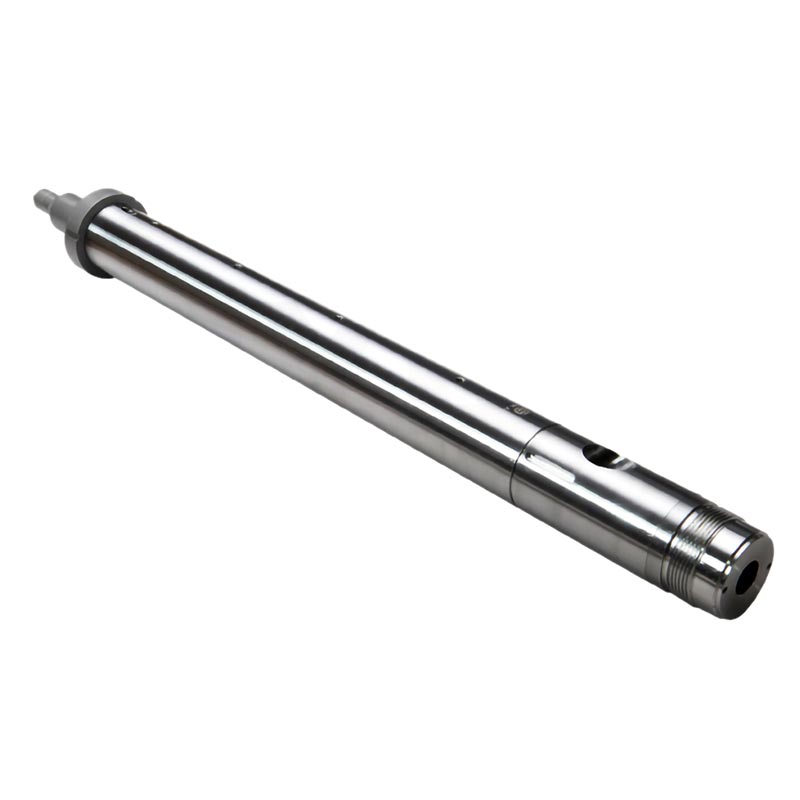
Jakiśgłówka śruby wtryskowejjest małym, ale krytycznym elementem zespołu ślimaka do formowania wtryskowego. Kontroluje przepływ stopionego tworzywa sztucznego podczas wtrysku, pomaga zapobiegać niepożądanemu przepływowi wstecznemu podczas etapów trzymania i wtrysku oraz przyczynia się do stałego ciśnienia stopu i jakości wtrysku. Gdy łeb śruby jest nieprawidłowo zaprojektowany, źle dopasowany do materiału lub zużyty w stopniu przekraczającym dopuszczalne granice, producenci mogą doświadczyć niestabilnego ciśnienia wtrysku, nierównej masy wtrysku, złego wymieszania, nadmiernych wycieków materiału i wydłużonych przestojów w produkcji. W tym przewodniku wyjaśniono budowę, zasadę działania, kwestie materiałowe, typowe problemy, wymagania konserwacyjne i kryteria wyboru łbów śrub wtryskowych, pomagając specjalistom w zakresie formowania podejmować bardziej świadome decyzje i zwiększać niezawodność maszyn.

Spis treści
- Dlaczego łeb śruby wtryskowej jest tak ważny?
- Jaka jest struktura łba śruby wtryskowej?
- Jak działa łeb śruby wtryskowej?
- Jakie problemy z wydajnością może powodować słaba łeb śruby?
- Jakie materiały są używane na łby śrub wtryskowych?
- W jaki sposób producenci mogą wybrać odpowiedni łeb śruby wtryskowej?
- Co powoduje zużycie łba śruby wtryskowej?
- W jaki sposób można przedłużyć żywotność łba śruby wtryskowej?
- Uwagi dotyczące konstrukcji łba śruby wtryskowej według zastosowania
- Przewodnik rozwiązywania problemów z łbem śruby wtryskowej
- Często zadawane pytania
- Ostatnie przemyślenia
Dlaczego łeb śruby wtryskowej jest tak ważny?
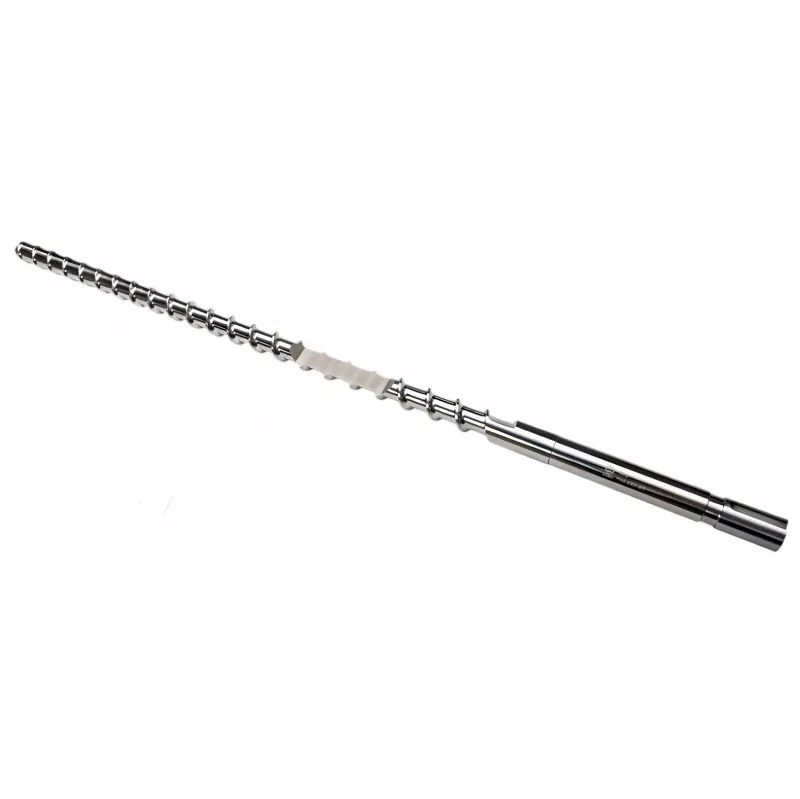
We wtryskarce ślimak odpowiada za transport, topienie, mieszanie i wtryskiwanie tworzywa sztucznego do formy. Chociaż zwykle dużą wagę przywiązuje się do geometrii ślimaka, stanu lufy i systemów grzewczych, to jednakgłówka śruby wtryskowejjest równie ważny, ponieważ znajduje się na przednim końcu zespołu ślimakowego i bezpośrednio wpływa na przepływ stopionego materiału podczas wtryskiwania i plastyfikacji.
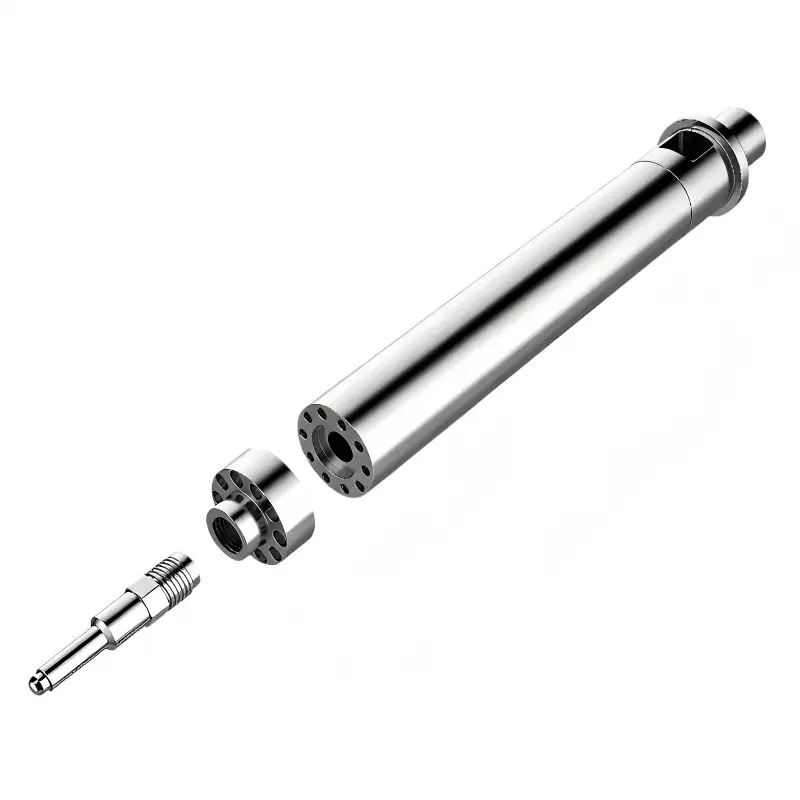
Łeb śruby współpracuje z elementami, takimi jak pierścień kontrolny, pierścień oporowy i końcówka śruby, tworząc skuteczny system zwrotny. Podczas uplastyczniania ślimak obraca się i przesuwa stopiony materiał w kierunku przodu cylindra. Podczas wtryskiwania ślimak przesuwa się do przodu, a zespół łba ślimaka pomaga kontrolować stopiony polimer, dzięki czemu materiał jest dostarczany do formy z przewidywalnym ciśnieniem i objętością.
Odpowiednio zaprojektowany łeb śruby może przyczynić się do:
- Bardziej stabilne ciśnienie wtrysku
- Lepsza powtarzalność od strzału do strzału
- Zmniejszony przepływ zwrotny stopu
- Bardziej stała waga strzału
- Poprawiona skuteczność plastyfikacji
- Lepsza kontrola roztopionego materiału
- Zmniejszony wyciek materiału wokół pierścienia kontrolnego
- Mniejsze ryzyko przedwczesnej awarii podzespołów
W przypadku producentów produkujących komponenty precyzyjne, produkty opakowaniowe, części samochodowe, produkty medyczne, artykuły gospodarstwa domowego lub techniczne komponenty z tworzyw sztucznych zalety te mogą bezpośrednio wpływać na jakość produktu i koszty produkcji.
Jaka jest struktura łba śruby wtryskowej?
Łeb śruby wtryskowej to nie tylko pojedynczy kawałek metalu. W zależności od konstrukcji maszyny i wymagań aplikacji, zespół czołowy może zawierać kilka skoordynowanych komponentów. Ich wymiary, stan powierzchni, materiał i tolerancje muszą ze sobą współdziałać, aby utrzymać kontrolowany ruch stopu.
| Część | Funkcja podstawowa | Znaczenie |
|---|---|---|
| Łeb śruby / końcówka śruby | Łączy przód ślimaka z zespołem zwrotnym i kieruje przepływem stopionego materiału | Wysoki |
| Sprawdź pierścień | Pomaga ograniczyć ruch wsteczny stopionego tworzywa sztucznego podczas wtrysku | Bardzo wysoki |
| Pierścień oporowy | Podtrzymuje pierścień kontrolny i przyczynia się do stabilności montażu | Wysoki |
| Powierzchnie uszczelniające | Pomóż ograniczyć niekontrolowany wyciek materiału | Wysoki |
| Połączenie gwintowane | Mocuje elementy czołowe do śruby | Wysoki |
Dokładna konfiguracja różni się w zależności od typu wtryskarki, średnicy ślimaka, konstrukcji ślimaka, właściwości polimeru i wymagań produkcyjnych. Dlatego nie zaleca się wymiany łba śruby wyłącznie na podstawie wyglądu zewnętrznego. Zgodność wymiarową i warunki stosowania należy oceniać łącznie.
Jak działa łeb śruby wtryskowej?
Cykl wtrysku można uprościć do kilku etapów, a rola łba śruby zmienia się w trakcie całego procesu.
1. Etap uplastyczniania
Podczas uplastyczniania ślimak obraca się wewnątrz nagrzanego cylindra. Granulki z tworzywa sztucznego są transportowane do przodu, podczas gdy ciepło i ścinanie mechaniczne przekształcają materiał stały w stan stopiony.
Gdy stopiony plastik gromadzi się przed ślimakiem, ślimak przesuwa się do tyłu, aby wytworzyć wymaganą objętość wtrysku. Zespół łba śruby i pierścienia kontrolnego musi umożliwiać efektywny przepływ stopu do przodu, przy jednoczesnym zachowaniu odpowiedniego uszczelnienia.
2. Etap wtrysku
Po rozpoczęciu wtrysku śruba przestaje się obracać i przesuwa się do przodu. Zespół łba śruby współpracuje z pierścieniem kontrolnym, aby ograniczyć ruch wsteczny stopu.
Jeżeli wystąpi nadmierny przepływ wsteczny, rzeczywista ilość materiału wchodzącego do formy może różnić się od zamierzonej objętości wtrysku. Może to skutkować nierównym napełnianiem, różnicami w masie części, niestabilnością wymiarową lub krótkimi wtryskami.
3. Etap utrzymywania ciśnienia
Po wypełnieniu wnęki wywierany jest nacisk utrzymujący, aby skompensować skurcz polimeru. Zespół łba śruby musi na tym etapie utrzymywać stabilną kontrolę topienia.
Zużyty lub źle dobrany układ zwrotny może powodować utratę ciśnienia. W wymagających zastosowaniach nawet stosunkowo niewielkie różnice mogą stać się widoczne jako różnice w wymiarach lub wadze produktu.
4. Etap odzyskiwania
Po wstrzyknięciu i przytrzymaniu śruba obraca się ponownie w celu przygotowania kolejnego strzału. Zespół łba śruby powraca do swojej funkcji uplastyczniającej, umożliwiając systemowi powtórzenie cyklu.
Ten powtarzający się ruch oznacza, że łeb śruby może podlegać znacznym naprężeniom mechanicznym i termicznym w trakcie długich serii produkcyjnych.
Jakie problemy z wydajnością może powodować słaba łeb śruby?
Jeżeli łeb śruby wtryskowej nie jest dopasowany do maszyny lub materiału, problemy produkcyjne mogą pojawiać się stopniowo, a nie natychmiast. To sprawia, że dokładna diagnoza jest szczególnie ważna.
| Zaobserwowany problem | Możliwy problem z łbem śruby | Potencjalny efekt produkcyjny |
|---|---|---|
| Niestabilna waga strzału | Sprawdź nieszczelność pierścienia kontrolnego lub nadmierny luz | Zmienna waga produktu |
| Wahania ciśnienia wtrysku | Nierównomierne uszczelnienie lub zużycie | Niestabilne warunki napełniania |
| Dłuższy czas regeneracji | Nieprawidłowa charakterystyka przepływu lub zużycie | Niższa produktywność |
| Wyciek materiału | Uszkodzone powierzchnie uszczelniające | Straty materiału i straty ciśnienia |
| Niekompletne wypełnienie | Przepływ zwrotny lub nieodpowiednia kontrola stopu | Krótkie strzały lub wady |
| Czarne plamki lub zanieczyszczenie | Uszkodzenie powierzchni lub nagromadzenie zniszczonego materiału | Wady wyglądu |
Ważne jest, aby unikać natychmiastowego obwiniania łba śruby za każdy problem z formowaniem. Temperatura cylindra, prędkość ślimaka, przeciwciśnienie, wilgotność materiału, stan formy, prędkość wtrysku i parametry sterowania maszyną mogą również powodować podobne objawy. Systematyczna kontrola jest zatem bardziej niezawodna niż wymiana podzespołów w oparciu o pojedynczy objaw.
Jakie materiały są używane na łby śrub wtryskowych?
Wybór materiału ma duży wpływ na żywotność łba śruby wtryskowej. Różne polimery powodują różne poziomy ścierania, korozji, ekspozycji na ciepło i naprężenia mechaniczne.
Typowe podejścia inżynieryjne obejmują zastosowanie stali stopowych z odpowiednią obróbką cieplną, azotowanych powierzchni, hartowanych komponentów lub specjalistycznych materiałów odpornych na zużycie do wymagających zastosowań.
| Materiał/podejście do leczenia | Typowa zaleta | Potencjalne zastosowanie |
|---|---|---|
| Stal stopowa | Dobra wytrzymałość i obrabialność | Ogólne formowanie wtryskowe |
| Stal azotowana | Poprawiona twardość powierzchni i odporność na zużycie | Materiały standardowe i średnio ścierne |
| Stal hartowana | Wyższa odporność na zużycie mechaniczne | Produkcja długoterminowa |
| Materiały odporne na korozję | Lepsza odporność na korozyjne polimery | PCV i zastosowania agresywne chemicznie |
| Specjalne stopy odporne na zużycie | Zwiększona odporność na silne ścieranie | Polimery wypełnione szkłem lub minerałami |
Materiały zawierające włókno szklane, wypełniacze mineralne, środki zmniejszające palność lub inne dodatki mogą przyspieszyć zużycie podzespołów. W takich przypadkach standardowy łeb śruby może nie zapewniać pożądanej żywotności.
W jaki sposób producenci mogą wybrać odpowiedni łeb śruby wtryskowej?
Wybór łba śruby wtryskowej należy rozpocząć od rzeczywistych warunków pracy, a nie tylko od marki maszyny lub średnicy ślimaka.
Kluczowe czynniki obejmują:
- Specyfikacja maszyny:Potwierdź średnicę śruby, wymiary lufy, wymiary połączeń i wymagania dotyczące montażu czołowego.
- Tworzywo sztuczne:Określ, czy polimer jest standardowy, klasy inżynieryjnej, wypełniony, wzmocniony, korozyjny lub wysoce ścierny.
- Wielkość produkcji:Ciągłe formowanie na dużą skalę stawia większe wymagania w zakresie odporności na zużycie i stabilności wymiarowej.
- Ciśnienie wtrysku:Zastosowania wymagające wyższego ciśnienia wymagają komponentów o odpowiedniej wytrzymałości mechanicznej i dokładności wymiarowej.
- Temperatura:Temperatura przetwarzania wpływa na naprężenia termiczne i zachowanie materiału.
- Rozmiar strzału:Łeb śruby musi być odpowiedni do rzeczywistych wymagań wtrysku maszyny.
- Historia konserwacji:Poprzednie wzorce zużycia mogą dostarczyć cennych informacji przy wyborze zamiennika.
- Wymagany okres użytkowania:Tani komponent niekoniecznie jest ekonomiczny, jeśli częsta wymiana powoduje przestoje w produkcji.
Niezawodny dostawca powinien być w stanie przejrzeć rysunki, wymiary, informacje o maszynie, specyfikacje materiałów i warunki pracy przed zarekomendowaniem komponentu.
Co powoduje zużycie łba śruby wtryskowej?
Zużycie jest jedną z najczęstszych przyczyn wymiany łba śruby wtryskowej. Jednakże tempo zużycia może się znacznie różnić w zależności od zastosowania.
Ścieranie materiału
Tworzywa sztuczne wypełnione szkłem i polimery wypełnione minerałami mogą być znacznie bardziej ścierne niż konwencjonalny polipropylen lub polietylen. Ciągłe przetwarzanie może stopniowo uszkodzić krytyczne powierzchnie.
Korozja
Niektóre polimery, dodatki i warunki przetwarzania mogą tworzyć środowisko korozyjne. Korozja może wpływać na powierzchnie uszczelniające i dokładność wymiarową.
Nadmierna temperatura
Praca poza zalecanym zakresem temperatur może przyspieszyć degradację materiału i może zwiększyć naprężenia termiczne zespołu śruby.
Niewłaściwy montaż
Nieprawidłowy montaż, niedostateczne czyszczenie, uszkodzone gwinty lub nieprawidłowe dokręcenie mogą spowodować nierówne obciążenie i przedwczesne uszkodzenie podzespołów.
Niewystarczająca konserwacja
Gromadzenie się pozostałości może zakłócać ruch i uszczelnienie komponentów. Regularne przeglądy są szczególnie ważne w przypadku maszyn pracujących w trybie ciągłym lub przetwarzających materiały ścierne.
W jaki sposób można przedłużyć żywotność łba śruby wtryskowej?
Konserwacja zapobiegawcza jest na ogół bardziej opłacalna niż czekanie, aż poważne zużycie wpłynie na produkcję.
- Sprawdzaj łeb śruby i zespół pierścienia kontrolnego w zaplanowanych odstępach czasu.
- Zmierz najważniejsze wymiary, zamiast polegać wyłącznie na kontroli wizualnej.
- Podczas planowej konserwacji oczyścić pozostałości polimeru.
- Sprawdź powierzchnie uszczelniające pod kątem zarysowań, wżerów lub nietypowego zużycia.
- Sprawdź gwinty i obszary połączeń pod kątem uszkodzeń.
- Monitoruj zmiany ciśnienia wtrysku i masy wtrysku.
- Rejestruj czas regeneracji i zmiany w cyklu formowania.
- Szczególną uwagę należy zwrócić na materiały wypełnione szkłem i inne materiały ścierne.
- Podczas wymiany komponentów należy stosować odpowiednie procedury instalacyjne.
- Prowadź dokumentację dotyczącą wymiany podzespołów i warunków pracy.
Jednym z najbardziej przydatnych wskaźników konserwacji jest stopniowa zmiana konsystencji wypraski. Jeżeli maszyna wcześniej wytwarzała stabilne ciężarki śrutu, ale zaczyna wykazywać coraz większe wahania, w procesie kontroli należy uwzględnić śrubę i zespół zwrotny.
Uwagi dotyczące konstrukcji łba śruby wtryskowej według zastosowania
Nie ma konfiguracji z pojedynczym łbem śruby, która byłaby idealna do każdego zastosowania w procesie formowania wtryskowego. Wymagania produkcyjne mogą się znacznie różnić.
| Aplikacja | Główne wyzwanie | Ważna uwaga |
|---|---|---|
| Towarowe tworzywa sztuczne | Wysoka wielkość produkcji | Niezawodne uszczelnienie i ekonomiczna żywotność |
| Inżynieria tworzyw sztucznych | Wyższe temperatury przetwarzania | Stabilność termiczna i dokładność wymiarowa |
| Tworzywa sztuczne wypełnione szkłem | Wysoka ścieralność | Zwiększona odporność na zużycie |
| Przetwarzanie PCV | Korozyjne środowisko przetwarzania | Odpowiednie materiały odporne na korozję |
| Komponenty precyzyjne | Ścisła spójność od strzału do strzału | Dokładne wymiary i stabilne uszczelnienie |
| Produkcja wielkoseryjna | Długi ciągły czas pracy | Trwałość i przewidywalne okresy międzyobsługowe |
Z tego powodu doświadczeni producenci komponentów zwykle biorą pod uwagę całe środowisko operacyjne, a nie traktują łeb śruby jako izolowaną część zamienną.
Przewodnik rozwiązywania problemów z łbem śruby wtryskowej
Gdy jakość formowania nagle się zmieni, poniższa sekwencja diagnostyczna może pomóc w zawężeniu problemu.
- Sprawdź zmianę masy strzału.Porównaj kilka kolejnych formowanych części.
- Sprawdź ciśnienie wtrysku.Poszukaj nietypowych zmian ciśnienia w stabilnych warunkach.
- Sprawdź zachowanie odzyskiwania.Nieoczekiwane wydłużenie czasu regeneracji może wskazywać na zmiany w działaniu plastyfikującym.
- Sprawdź zespół zwrotny.Poszukaj zużycia, zarysowań, odkształceń lub nagromadzeń materiału.
- Zmierzyć prześwity krytyczne.Nie polegaj wyłącznie na kontroli wzrokowej.
- Przejrzyj warunki materialne.Sprawdź, czy żywica lub dodatki nie uległy ostatnio zmianie.
- Przejrzyj parametry przetwarzania.Potwierdź temperaturę, prędkość ślimaka, przeciwciśnienie i ustawienia wtrysku.
- Porównaj historyczne zapisy konserwacji.Poprzednie wzorce zużycia mogą ujawnić powtarzające się problemy.
Jeśli ten sam problem będzie się powtarzał po sprawdzeniu parametrów procesu, zaleca się szczegółową kontrolę zespołu ślimaka, cylindra, łba śruby i pierścienia kontrolnego.
Często zadawane pytania
Co to jest łeb śruby wtryskowej?
Łeb śruby wtryskowej jest przednim elementem zespołu ślimaka do formowania wtryskowego. Współpracuje z pierścieniem kontrolnym i powiązanymi komponentami, aby zarządzać przepływem stopionego tworzywa sztucznego podczas etapów plastyfikacji, wtryskiwania i utrzymywania ciśnienia.
Dlaczego łeb śruby wtryskowej ulega zużyciu?
Najczęstsze przyczyny to ścierne tworzywa sztuczne, włókna szklane, wypełniacze mineralne, materiały korozyjne, wysokie temperatury, nieprawidłowy montaż, niewystarczająca konserwacja i długie cykle operacyjne.
Po czym poznam, że łeb śruby wtryskowej wymaga wymiany?
Znaki ostrzegawcze mogą obejmować niestabilną masę wtrysku, wahania ciśnienia wtrysku, zwiększony przepływ wsteczny materiału, niestabilną jakość formowania, nieprawidłowe zachowanie podczas odzyskiwania, widoczne uszkodzenia powierzchni i nadmierny luz komponentów. Jeśli to możliwe, w celu potwierdzenia zużycia należy zastosować pomiar wymiarowy.
Czy łeb śruby wtryskowej można dostosować?
Tak. Łby śrub mogą być produkowane zgodnie ze specyfikacjami maszyny, rysunkami, wymiarami, wymaganiami materiałowymi, warunkami przetwarzania i potrzebami zastosowania. Personalizacja może być szczególnie przydatna, gdy standardowy zamiennik nie zapewnia wystarczającej odporności na zużycie lub zgodności wymiarowej.
Czy łby śrub do tworzyw ściernych różnią się od siebie?
Mogą wymagać innego doboru materiału, obróbki cieplnej, obróbki powierzchni lub względów projektowych. Polimery z wypełnieniem szklanym i mineralnym mogą powodować znacznie większe zużycie niż wiele tworzyw sztucznych bez wypełniacza.
Czy łeb śruby wpływa na konsystencję śrutu?
Tak. Łeb śruby i zespół zwrotny wpływają na skuteczność kontroli stopionego tworzywa sztucznego podczas wtrysku. Nadmierne wycieki lub zużycie mogą przyczynić się do wahań ciężaru wtrysku i niespójnych warunków formowania.
Jak często należy sprawdzać łeb śruby wtryskowej?
Nie ma uniwersalnego odstępu między przeglądami, ponieważ zużycie zależy od materiału, temperatury, wielkości produkcji, konstrukcji maszyny i warunków pracy. Zastosowania wymagające dużej objętości lub materiałów ściernych zazwyczaj wymagają częstszych kontroli.
Jakie informacje należy podać przy zamawianiu zamiennika?
Przydatne informacje obejmują model maszyny, średnicę śruby, rysunek śruby, wymiary łba śruby, materiał z tworzywa sztucznego, dodatki lub wypełniacze, temperaturę przetwarzania, zastosowanie produkcyjne i wszelkie znane problemy związane ze zużyciem. Dostarczenie dokładnych informacji technicznych pomaga zmniejszyć ryzyko związane z kompatybilnością.
Ostatnie przemyślenia
Thegłówka śruby wtryskowejmoże być komponentem stosunkowo zwartym, ale jego wpływ na stabilność formowania wtryskowego jest znaczący. Właściwa konstrukcja łba śruby i konserwacja mogą pomóc w kontrolowaniu stopionego tworzywa sztucznego, zmniejszeniu przepływu wstecznego, utrzymaniu stałej masy wtrysku i poprawie niezawodności całego układu wtrysku.
W przypadku producentów doświadczających niestabilnej masy wtrysku, wahań ciśnienia, przedwczesnego zużycia lub powtarzających się wad formowania, łeb śruby i zespół pierścienia kontrolnego zasługują na szczególną uwagę. Zamiast wymieniać komponenty wyłącznie na podstawie wyglądu lub ceny, lepiej wspólnie ocenić wymiary maszyny, właściwości polimeru, warunki przetwarzania, wzorce zużycia i oczekiwaną trwałość produkcyjną.
ZHOUSHAN HAPPY PLASTICS MACHINERY CO., LTD.koncentruje się na elementach maszyn z tworzyw sztucznych i może zapewnić wsparcie techniczne klientom poszukującym odpowiednich rozwiązań z łbami śrub wtryskowych. Niezależnie od tego, czy potrzebujesz standardowego zamiennika, rozwiązania odpornego na zużycie, czy też komponentu wyprodukowanego zgodnie z konkretnymi rysunkami i wymaganiami aplikacji, wybór odpowiedniej konfiguracji może pomóc w ograniczeniu nieoczekiwanych przestojów i poprawie długoterminowej stabilności produkcji.
Potrzebujesz niezawodnej łba śruby wtryskowej do swojej maszyny formierskiej? KontaktZHOUSHAN HAPPY PLASTICS MACHINERY CO., LTD. z modelem maszyny, wymiarami śrub, informacjami o materiałach, rysunkami lub wymaganiami dotyczącymi zastosowania. Nasz zespół może pomóc w ocenie odpowiedniego rozwiązania i zapewnić profesjonalną pomoc przy projekcie formowania wtryskowego.
Powiązane wiadomości
- Co to jest śruba bezhalogenowa i dlaczego ma znaczenie w przetwórstwie tworzyw sztucznych?
- Co sprawia, że stożkowa podwójna śruba i cylinder są niezawodne w wymagających wytłaczaniach tworzyw sztucznych?
- Jak wybrać odpowiednią śrubę do wtryskarki Chen Hsong?
- W jaki sposób cylinder ślimakowy formy wtryskowej poprawia wydajność formowania wtryskowego?
- W jaki sposób wtryskarki śrubowe bimetaliczne poprawiają wydajność przetwarzania tworzyw sztucznych?
- W jaki sposób beczka do wtryskarki Chen Hsong poprawia wydajność formowania wtryskowego?
Zostaw mi wiadomość
Nowe Produkty


Zalecenia dotyczące wiadomości